Mesin bor CNC enam sisi adalah titik di mana panel datar mulai menjadi kabinet. Alat ini mengebor dan membuat alur pada setiap permukaan panel - atas, bawah, dan keempat tepinya - tanpa operator membalik benda kerja.
Untuk pabrik yang masih menjalankan penggerek baris ditambah mesin bor samping, keuntungan yang didapat bukanlah kecepatan pada satu panel. Ini adalah berapa kali panel diambil, direferensikan, dan dipasang kembali.
Lemari dapur, lemari pakaian, perabot kantor, dan produsen kemasan datar semuanya menjalankan pola yang sama: sejumlah kecil jenis panel, sejumlah besar lubang, dan toleransi yang muncul pada saat perakitan dibandingkan saat pengeboran. Mesin bor CNC enam sisi dibuat berdasarkan pola itu.
Mesin dalam empat angka
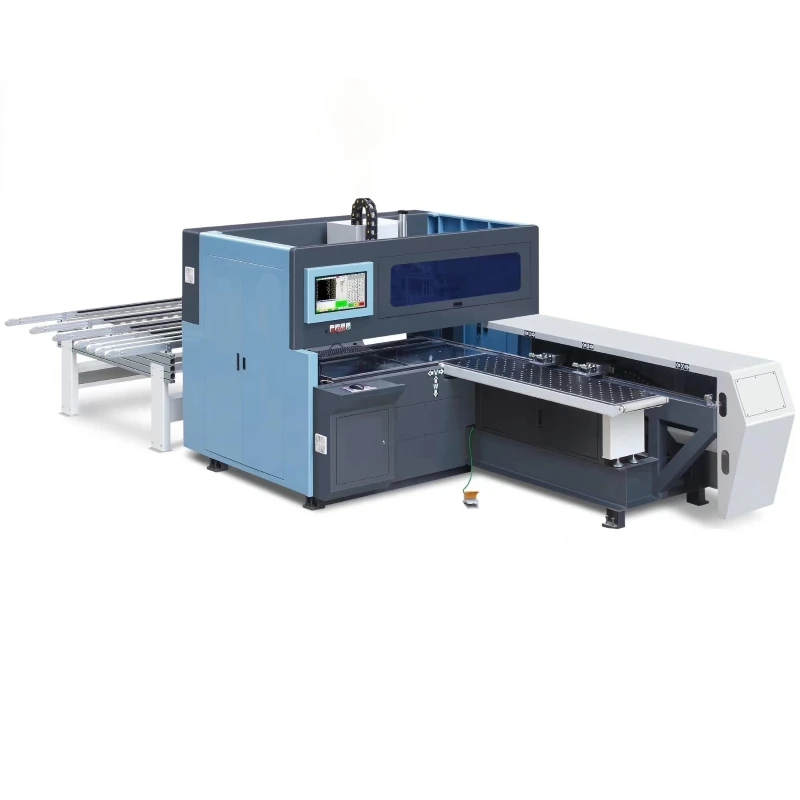
TT-M6, model through-feed yang digunakan panduan ini sebagai referensi
3050
mm panjang panel maks
900
mm lebar panel maks
80
m/mnt melintasi
19
+8
spindel vertikal + horizontal
Cara kerja mesin bor enam sisi
Dua bank pengeboran saling berhadapan di meja kerja. Tepian atas membawa spindel vertikal pada sumbu Z; tepian bawah mencerminkannya pada W. Di antara keduanya, kepala horizontal pada sumbu X dan Y mencapai tepi panel.
Karena ketiga kelompok bekerja dari sistem koordinat tunggal, lubang engsel di muka dan lubang pasak di tepinya diposisikan dari titik asal yang sama. Tidak ada yang dirujuk ulang di antara mereka.

Pada mesin pengumpanan tembus, panel ditempatkan di atas meja flotasi udara, dipindai, dijepit, dibor dari atas, bawah, dan dari kedua sisi, kemudian dilepaskan ke pengumpan keluar. Satu pass, satu operator, satu referensi.
Mengapa satu penjepitan mengalahkan tiga pengaturan
Setiap penjepitan ulang memperkenalkan referensi baru. Pada urutan tiga mesin, panel direferensikan pada penggerek baris, sekali lagi pada pengebor samping, dan ketiga kalinya jika ada lubang yang terlewat dan bagian tersebut dikerjakan ulang. Setiap perpindahan menambah waktu penanganan dan peluang baru bagi panel untuk bergeser sepersekian milimeter.
Penjepitan tunggal tidak menghapus operasi. Ini menghilangkan perpindahan di antara mereka - dan dengan itu, akumulasi toleransi yang mengubah tiga mesin akurat menjadi satu bagian yang tidak akurat.
Ini adalah kasus ekonomis untuk mesin bor CNC enam sisi. Spindel tidak berputar lebih cepat dari spindel penggerek baris; panel berhenti mengantri di antara operasi, dan pesanan berhenti menunggu mesin kedua menjadi bebas.
Enam permukaan, satu siklus
Wajah atas
Lubang engsel, lubang pin rak, lubang konektor, dan posisi pasak, semuanya dibor dari tepian atas.
Wajah bagian bawah
Posisi cermin untuk panel dasar dan alur panel belakang, dipotong di tepi bawah tanpa memutar panel.
Tepi kiri
Spindel horizontal mengebor lubang pasak dan cam ke butiran ujung.
Tepi kanan
Kelompok horizontal yang sama mengerjakan sisi yang berlawanan dalam siklus yang sama.
Tepi depan
Kepala sumbu silang menangani tepi pendek, tempat pelari laci dan konektor mendarat.
Tepi belakang
Alur dan pengeboran untuk panel belakang - sering kali merupakan bagian yang menentukan apakah kabinet akan berbentuk persegi.
Dimana Cocok Di Pabrik
Di sebagian besar garis panel, mesin bor CNC enam sisi berada setelah pengikatan tepi dan sebelum perakitan. Panel yang tiba sudah diberi pinggiran, itulah sebabnya klem dan permukaan meja sama pentingnya dengan spindel: goresan pada tepi yang sudah jadi tidak dapat dipoles pada tahap ini.
Mesin ini mendapat tempatnya di empat bagian keluarga:
- Sisi kabinet dan rak, tempat pola pin rak dan lubang konektor melintang di kedua sisinya.
- Bangkai lemari pakaian, dengan panel panjang hingga 3.050 mm dan tepi dibor pada kedua sisi panjangnya.
- Kotak laci, hingga 230 × 40 mm, tempat penghindaran penjepit menentukan apakah bagian tersebut dapat dipegang atau tidak.
- Komponen Office dan paket datar, dengan pola berulang yang memberi imbalan pada perubahan program berbasis kode batang.
Apa yang Sebenarnya Menentukan Akurasi
Jumlah spindel adalah spesifikasi yang paling mudah untuk dibandingkan dan paling tidak berguna. Dua mesin dapat membuat daftar sembilan belas spindel vertikal dan menghasilkan bagian yang sangat berbeda. Perbedaannya terletak pada lima tempat.
- Referensi dan penjepitan. Panel yang tidak dipegang rata dibor ke meja, bukan ke gambar.
- Penghindaran penjepit. Klem yang berada di jalur pengeboran memaksa mesin untuk melewati atau menggeser lubang; klem mengambang malah ditarik kembali ke sekeliling alat.
- Permukaan meja. Flotasi udara dan meja bola baja memungkinkan panel berat menempel tanpa menggores permukaan melamin, dan menjaganya tetap rata saat klem ditutup.
- Sistem gerak. Penggerak servo di rak tanah menahan posisi pada 80 m/mnt. Klaim positioning tidak akan bernilai jika hanya berlaku pada angka 20.
- Kondisi alat. Collet yang sudah usang akan terlihat sebagai lubang yang terlalu besar jauh sebelum pecah sedikit.
Membaca Lembar Spesifikasi
Kebanyakan pembeli memulai dengan jumlah spindel. Mulailah dengan rentang kerja, karena itulah yang menentukan apakah mesin dapat mengambil bagian terkecil dan terbesar Anda.
TT-M6 spesifikasi referensi
| Rentang kerja | 3050×900mm |
| Panel minimal | 230×40mm |
| Ketebalan panel | 10 – 32 mm |
| Spindel vertikal | 19 (10Z + 9W) |
| Spindel horizontal | 8 (X + Y) |
| Kecepatan spindel | 18,000 rpm |
| Maks. melintasi | 80 m/mnt |
| Motor pengeboran | 2,2kW×2 |
| Kekuatan total | 9 kW |
| Berat mesin | 2,350 kg |
| Ukuran keseluruhan | 5.800 × 2.250 × 1.720mm |
| Catu daya | 380V / 50Hz |
Kemudian baca ukuran panel minimum. Mesin yang menangani sisi lemari pakaian 3.050 mm tidak memberi tahu Anda apa pun tentang strip pengisi 40 mm pada urutan yang sama. Mintalah bagian terkecil dalam campuran produksi Anda dan periksa pada lembarannya.
Jumlah spindel hanya menjadi bermakna setelah rentangnya ditetapkan. Mesin bor CNC enam sisi dengan sembilan belas spindel vertikal memiliki kapasitas muka kira-kira dua kali lipat dari kepala sepuluh spindel, tetapi jika pola terpadat Anda memerlukan dua belas lubang, spindel ekstra membeli waktu siklus daripada kemampuan.
Memilih Konfigurasi
Mesin pengumpan melewati panel di sepanjang konveyor; mesin gantry menggerakkan kepala di atas meja tetap. Through-feed cocok untuk pekerjaan batch berulang dan satu operator. Gantry cocok untuk panel dan toko yang sangat besar atau janggal di mana panjang lantai menjadi kendalanya.
Stasiun tunggal atau ganda adalah keputusan berikutnya. Stasiun ganda memungkinkan satu panel dimuat sementara panel lainnya sedang dibor, hal ini penting ketika mesin menjadi penghambat dalam saluran. Jika pengeboran dilakukan sebelum perakitan, satu stasiun saja sudah cukup.
Kemudian cocokkan kelompok spindel horizontal dengan bengkel tukang kayu Anda. Lemari yang dibuat dengan pasak dan konektor bubungan memerlukan pengeboran tepi pada kedua sisi panjangnya; jika setiap bagian dirakit dengan konfirmasi dan engsel, persyaratannya lebih ringan.
Luas lantai biasanya menjadi kendala penentu. Mesin bor CNC enam sisi pengumpanan tembus memerlukan panjang untuk pengumpanan dan pengumpanan, sementara tata letak gantri memperdagangkan panjang tersebut untuk lebar - layak diukur sebelum spesifikasi disetujui, bukan setelahnya.
Perangkat Lunak Adalah Separuh Mesin
Pusat yang membosankan hanya akan bagus jika data yang diterimanya. Mesin di kelas ini membaca gambar DXF dan keluaran MPR atau XML dari desain kabinet dan perangkat lunak bersarang, dan pemindai kode batang mengambil program yang tepat saat panel dimuat.
Tes praktisnya bukanlah apakah mesin mengimpor file. Pertanyaannya adalah apakah alur kerja desain-ke-produksi Anda yang ada dapat mengekspornya tanpa langkah manual - karena langkah manual adalah tempat program yang salah dimuat.
Minta demonstrasi dengan file Anda sendiri. Mesin bor CNC enam sisi yang menjalankan bagian demo pemasok membuktikan mesin tersebut; salah satu yang menjalankan panel Anda membuktikan integrasinya.
Menjaga Mesin Dalam Toleransi
Mesin enam sisi melayang perlahan daripada mati secara tiba-tiba. Tiga rutinitas menangkap penyimpangan itu sebelum mencapai pelanggan.
- Setiap shift: bersihkan meja dan stop referensi, periksa tekanan klem dan pasokan udara, periksa alat aktif apakah ada yang pecah atau tumpul.
- Mingguan: bersihkan penutup debu dan jalur ekstraksi, periksa pelumasan rak dan ketegangan sabuk, pastikan pembaca kode batang terbaca pada jarak normal.
- Bulanan: mengebor panel uji dan mengukur posisi lubang sesuai gambar, memeriksa runout spindel, dan membuat cadangan parameter dan program alat berat.
Pertanyaan Umum
T: Apa yang dimaksud dengan mesin bor CNC enam sisi?
A: Pusat permesinan yang mengebor dan membuat alur pada keenam permukaan panel - atas, bawah, dan keempat tepinya - dalam satu penjepitan, menggunakan tepi bor atas, tepi bor bawah, dan kepala horizontal pada dua sumbu.
T: Apa bedanya dengan penggerek baris ditambah mesin bor samping?
J: Pengoperasiannya serupa; perbedaannya adalah jumlah pengaturannya. Penggerek baris dan pengebor samping mereferensikan panel secara terpisah, sehingga waktu penanganan dan kesalahan pemosisian terakumulasi di antara keduanya. Mesin enam sisi melakukan keduanya dari satu asal.
T: Panel terkecil apa yang dapat diprosesnya?
A: Tergantung model dan susunan penjepitnya. Pada mesin bor CNC enam sisi TT-M6 rentang kerja dimulai pada panjang 230 mm dan lebar 40 mm, yang meliputi bagian depan laci, rel pintu, dan strip pengisi.
T: Apa sebenarnya yang dihemat oleh penjepitan tunggal?
J: Dua transfer panel per bagian, dan toleransi yang menyertainya. Pada mesin bor CNC enam sisi, penghematan terlihat dari lebih sedikit panel yang dikerjakan ulang dan waktu produksi yang lebih singkat dibandingkan spindel yang lebih cepat.
T: Format file apa yang diterimanya?
A: Gambar DXF dan keluaran MPR atau XML dari desain kabinet dan perangkat lunak bersarang, dengan pemilihan program berbasis kode batang di stasiun pemuatan.
T: Berapa banyak spindel yang saya perlukan?
J: Cukup untuk menyelesaikan pola lubang terpadat dalam jangkauan Anda tanpa perlu mengganti alat. Hitung lubang pada panel tersibuk Anda - lubang engsel, pin rak dan konektor di bagian muka, pasak di tepinya - lalu bandingkan dengan jumlah Z, W, dan spindel horizontal pada mesin bor CNC enam sisi yang Anda pertimbangkan.
Menentukan pusat membosankan enam sisi?
Kirimkan campuran panel dan pola lubang Anda kepada kami. Kami akan memetakannya ke konfigurasi mesin bor CNC enam sisi dan tata letak stasiun.